



文:比亚迪汽车工业有限公司胡志、何铮瑶、张雨欣、范学、都贝宁、黄恩荣
摘要镁合金具有密度低的显著优点,是汽车轻量化趋势的理想材料,但镁合金化学性质活泼,耐蚀性差,制约了其在汽车零部件中的实际大规模应用。研究表明,对镁合金本身进行材料改性对其耐蚀性的提高很有限,而合适的表面处理工艺才是有效提升其耐蚀性的方法。本研究从镁合金表面处理工艺的角度展开,深入研究表面处理对镁合金的耐蚀性和腐蚀机理的影响。经过系统实验发现,前处理+喷粉处理的镁合金可满足中性盐雾1000h表面无腐蚀要求,单独钝化、微弧、喷粉工艺不能满足。机理研究表明,前处理步骤可明显提升涂层的附着力并改变涂层下镁合金基体的腐蚀步骤,从而提升耐蚀性,为深入探索镁合金腐蚀机理和解决镁合金的防腐蚀问题提供可靠的表面处理方法。
关键词镁合金,表面处理,前处理,腐蚀机理
引 言
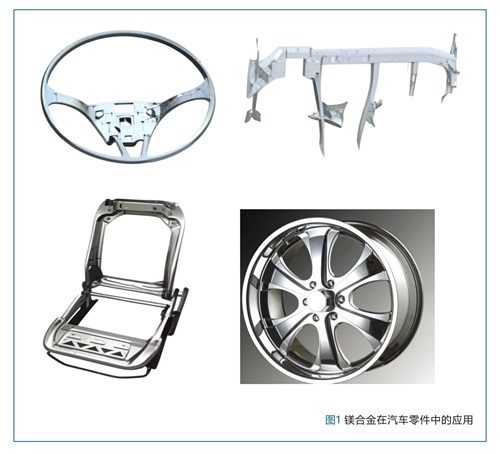
轻量化是汽车节能减排的重要技术路径之一,根据《节能与新能源汽车技术路线图2.0》,到2035年,纯电动汽车整车轻量化系数相对2020年将降低35%,其中,铝合金及镁合金等轻质金属材料使用比例将大幅增加。相对于铝合金材料,镁合金密度更低,是铝合金的2/3,具有较高的比强度,在交通运输、航空航天、军工等领域得到了广泛应用,被誉为“21世纪的绿色工程材料”。在汽车领域,镁合金主要应用在方向盘骨架、仪表盘挂架、座椅骨架等驾驶舱内零件中,并逐步向轮惘、壳体、支架以及底盘级车身覆盖件等零件推广应用,如图1所示。
纯镁强度相对较低,铸态下约为115MPa,通过加入铝(Al)、锌(Zn)、锰(Mn)等合金元素来提升镁合金强度,压铸AZ91D抗拉强度可达到270MPa左右,力学强度甚至高于ADC12。然而,镁合金标准电极电位较低,通常为-2.37V,耐蚀性较差,在中性或弱碱性环境下,镁合金通常发生析氢腐蚀,而钢和铝合金主要发生吸氧腐蚀。镁合金耐蚀性较差也是制约其在汽车零部件中大规模应用的关键因素。
大量研究报道表明通过调整镁合金材料组织成分及成型工艺,可以改善其耐蚀性,例如AZ91D镁合金通过半固态成型,组织形态更加致密,耐蚀性有所提升,Mg-Gd-Y合金通过添加稀土元素,耐蚀性有明显提升。镁合金压力铸造的工艺优化,能进一步细化合金试样表面的晶粒度,提高第二相的含量和连续分布,从而提升耐蚀性。通过材料及工艺改性,镁合金耐蚀性虽得到一定提升,但总体提升有限,无法根本上解决表面防腐问题,仍需要采用合适的表面处理工艺进行防腐困。
1、镁合金表面处理类型及原理
镁合金表面处理工艺通常包括钝化、微弧氧化、喷粉、电镀、气相沉积和激光表面处理等。钝化是指在特定条件下,通过在金属表面形成一层致密、不溶于介质的氧化物或其他化合物来防止金属进一步被氧化或腐蚀。钝化膜层具有性能稳定、不改变工件厚度和成本经济的优点,但防腐性能较弱。微弧氧化技术(MAO)以阳极氧化为基础发展而来,经过微弧氧化处理后的膜层致密、分布均匀、结合力良好、耐蚀耐磨性能优异,能在一定程度上改善金属基体的耐腐蚀能力。相对于钝化层,MAO防腐性能可明显提升。而喷粉工艺是通过高压静电使有机粉末涂料分散为粉雾颗粒,再通过电场吸附在工件上,提高其耐蚀性和装饰效果,因其成本低、利用率高而被广泛应用。
目前,行业中有较多以钝化、微弧氧化作为镁合金裸防腐层的报道研究,其防腐性能耐中性盐雾时间主要在24-196h范围。针对更高防腐性的要求,需要采用前处理层+喷粉复合工艺。本课题主要采用前处理+喷粉复合工艺,研究复合工艺和单一涂层工艺的防腐性能及腐蚀行为,为镁合金表面处理防腐设计选型提供参考。
2、试验方案
2.1 试验材料
本文采用高压压铸AZ91D镁合金作为金属基材,采用钝化/微弧氧化作为前处理,增加喷粉涂层提升抗石击与防腐蚀性能,根据不同的前处理与表面处理方式的组合,制备得出无处理、喷粉、钝化、钝化+喷粉、MAO和MA0+喷粉六种镁合金试样。
2.2 试验内容
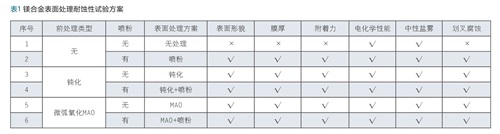
针对镁合金基材及防腐涂层,主要评价项目包括表面形貌及膜厚、附着力、电化学性能、一般面腐蚀和划叉腐蚀等,对比镁合金不同表面处理层防腐性能,并深人研究表面处理镁合金的腐蚀机理及行为,镁合金表面处理防腐性能试验方案如表1所示。
3、结果分析及讨论
3.1 镁合金表面处理工艺形貌分析
3.1.1 表面形貌
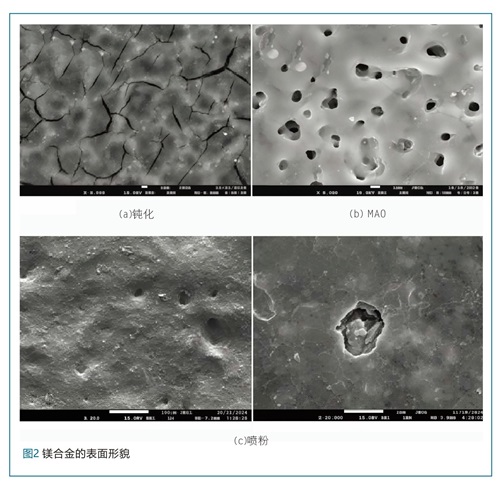
对不同表面处理的镁合金表面形貌进行观察。扫描电子显微镜(SEM)下镁合金的微观形貌如图2所示,镁合金钝化表面有微裂纹,且微裂纹分布均匀,MA0镁合金未作封孔处理,表面有大量微孔,所有做喷粉工艺的镁合金表面都存在气孔。
3.1.2 涂层厚度
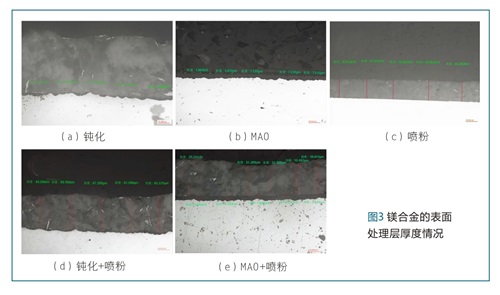
镁合金的钝化层和MAO层的平均厚度分别为2μm和7μm,镁合金喷粉涂层厚度设计要求为50-100μm,设计单独喷粉层接近要求上限100μm以增加耐蚀性。钝化+喷粉/MAO+喷粉层接近要求下限50μm,因此单独喷粉层厚度大于有前处理的喷粉层。镁合金单独喷粉层平均厚度为85μm,而钝化+喷粉镁合金和MAO+喷粉镁合金的喷粉层平均厚度为56-58μm,各涂层厚度示意如图3所示。
3.2 前处理对镁合金涂层附着力的影响
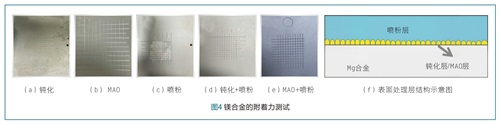
用漆膜划格试验对镁合金的表面涂层进行了附着力测试评级,如图4所示。钝化/MAO/钝化+喷粉/MA0+喷粉试验样品涂层无脱落,附着力测试结果为0级,无前处理直接喷粉的镁合金样品涂层脱落严重,附着力为8级,可以看出单独喷粉层与镁合金基体结合力差,喷粉前的钝化/MAO前处理可以显著提高喷粉层附着力,因此前处理工艺是保证喷涂效果和涂层质量的关键。进一步结合镁合金钝化层/MAO层的SEM观察结果进行分析,钝化层表面的微裂纹和MAO层表面的微孔,是明显提升与粉末之间的结合力的根本原因,微裂纹或微孔会产生表面机械锁定点,可增加与粉末层的机械咬合力,还增加了与粉末层的氢键结合力,从而使喷粉外涂层不易脱落,良好附着在镁合金基体表面。
3.3 表面处理工艺对镁合金电化学性能的影响
不同的表面处理工艺也会对镁合金的电化学性能造成影响。图5所示为无喷粉层的镁合金(无处理/钝化/MAO)在质量分数为5%的NaCI溶液中测得的开路电位和极化曲线。在开路电位测试中,无喷粉层的镁合金导电性较好,开路电位较低,在一1.55V到1.45V之间,MAO的电位最低,耐蚀性最好。在极化曲线测试中,因有喷粉的镁合金导电性差,所以只有无处理/钝化/MAO三种镁合金测得有效极化曲线。通常用腐蚀电位(Ecorr)和腐蚀电流密度(Jcorr)来评估膜层的耐腐蚀性能,Ecorr越高Jcorr越小,耐蚀性越好。使用外推法从极化曲线的斜率和截距中算出Ecorr和Jcorr的值,其中,钝化/MAO镁合金的Ecorr较高,分别为-1.428V和-1.389V,且Jcorr较小,分别为2.673x10-5A·cm-2和2.867x10-5A·cm-2,自腐蚀速率低。无处理镁合金的Ecorr较低Jcorr较大,为-1.472V和6.732x10-4A·cm-2,Jcorr比钝化/MAO镁合金的高了一个数量级,自腐蚀速率高,因此钝化/MAO前处理可以提高镁合金的耐蚀性。
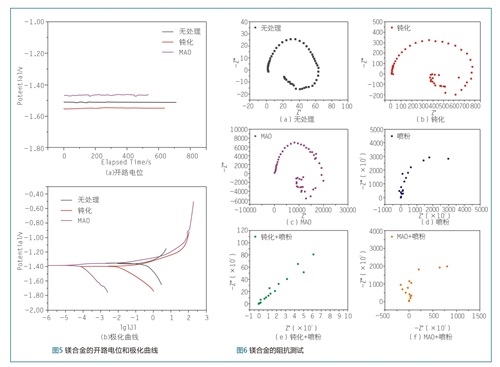
图6所示为不同表面处理镁合金测得的电化学阻抗。镁合金的阻抗由中高频区域的容抗弧和低频区域出现的感抗弧组成,中高频区的容抗弧半径越大,涂层的阻抗越大,耐腐蚀性越好。可以看出,无喷粉层的三种镁合金(无处理/钝化/MAO阻抗小,无处理<钝化<MAO。无前处理的镁合金阻抗值为20-60Ω,钝化/MAO镁合金的阻抗值分别为600-900Ω,15000-25000Ω,钝化/喷粉的前处理可以增大镁合金的阻抗,提升耐蚀性。有喷粉层的镁合金阻抗大,容抗弧直径比无喷粉层的镁合金要大得多,钝化+喷粉<MAO+喷粉<喷粉,比无喷粉层的镁合金阻抗值大至少3个数量级,其中,喷粉镁合金的阻抗值最大,涂层厚度测试得知单独喷粉的厚度大于有前处理的喷粉层,因此喷粉是提升镁合金阻抗的最佳表面处理工艺,增加喷粉层厚度可以提升涂层阻抗。
3.4 表面处理工艺对镁合金中性盐雾试验和腐蚀机理的影响
3.4.1 镁合金中性盐雾试验结果
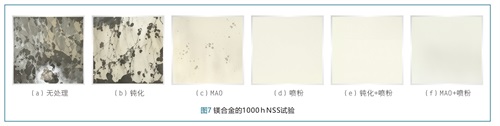
为验证前处理工艺对镁合金的耐腐蚀性造成的差异,对镁合金样品进行了1000h中性盐雾试验(NSS),试验结果如图7所示。无表面处理的镁合金1000h后严重腐蚀,钝化镁合金一半以上区域明显腐蚀,MAO镁合金有轻微腐蚀,喷粉镁合金有明显鼓包,钝化+喷粉/MAO+喷粉镁合金无明显腐蚀现象。中性盐雾试验结果明显得出,钝化+喷粉/MAO+喷粉镁合金的耐蚀性能最好,与电化学测试中较高的开路电位和阻抗的结果相符,单独的钝化/MAO/喷粉工艺都不能满足1000h表面无腐蚀的性能要求,采用钝化+喷粉/MAO+喷粉可满足1000h表面无腐蚀。
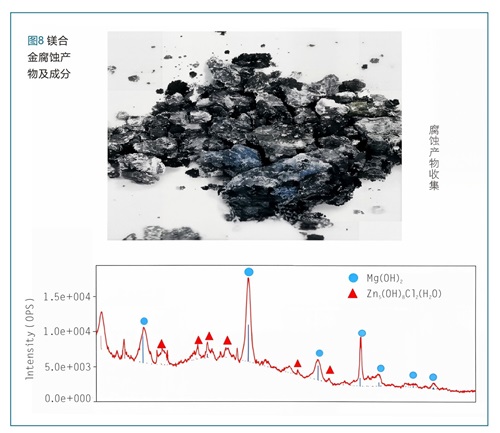
对镁合金腐蚀产物进行采集,用X射线衍射仪(XRD)测其物相,腐蚀产物的主要成分为Mg(OH)2和合金金属Zn元素的氯化物和氢氧化物,测试结果如图8所示。
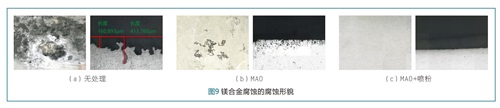
以无处理/MAO/MAO+喷粉镁合金为例,进一步观察镁合金在中性盐雾1000h后的腐蚀形貌差异,如图9所示。无表面处理的镁合金表面有较深的点蚀坑,局部最大腐蚀深度达到了413μm,MAO镁合金呈轻微纵向丝状腐蚀,MAO+喷粉镁合金基材无明显腐蚀,说明前处理+喷粉的表面处理工艺可以使镁合金达到较优耐蚀性。
3.4.2 前处理对镁合金腐蚀机理造成的差异
由SEM结果得知,钝化/MA0表面分布着微裂纹和微孔,在NSS初期,腐蚀介质(Cl-,H20)会沿着表面裂纹或微孔进入钝化/MAO膜层,Mg基材会与腐蚀介质发生反应,被氧化成Mg0和Mg(OH)。随后,腐蚀介质会继续缓慢地渗透进钝不扮MA0膜中,腐蚀产物逐渐积累。腐蚀介质进一步与Mg0或1VIg(OH)2反应会形成可溶性物质,如MgCl2,进一步对钝化/MA0膜造成损害。随着腐蚀产物在膜层底部出现并积累,腐蚀沿着微裂纹或微孔方向拓展,在宏观形貌上表现为黑色腐蚀区域扩大,其完整的钝化/MAO膜腐蚀机理如图10所示。
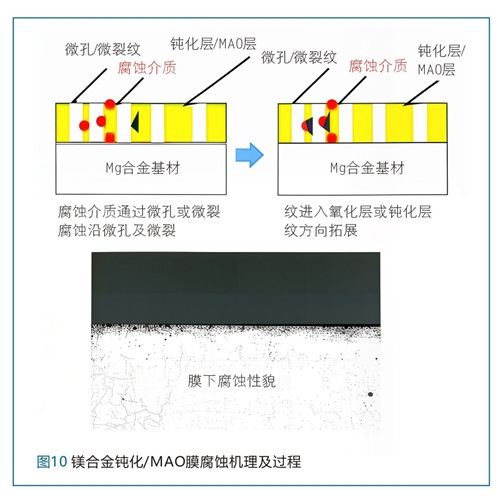
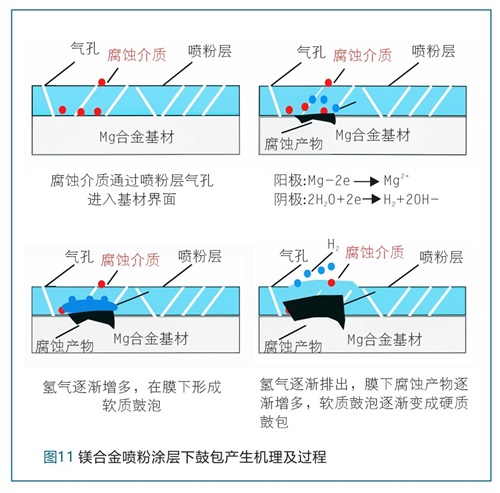
无前处理喷粉镁合金的腐蚀机理与钝化/MA0镁合金有所不同,由附着力测试结果得知,直接喷粉层附着力差,而SEM观察到其表面形貌同样存在气孔。在NSS试验初期,腐蚀介质会通过喷粉层的气孔进入镁合金基材界面,形成腐蚀微环境,Mg在膜下发生腐蚀析氢反应,生成Mg(OH)2和H2。因为喷粉层与镁合金基体结合力差,不可抑制腐蚀在界面处的扩展,腐蚀扩展导致喷粉涂层被剥离,暴露出Mg基体。随着Mg被腐蚀的程度增加,腐蚀反应生成的H2逐渐增多,Mg(OH)2也逐渐积累,在喷粉层下积累腐蚀产物形成软质鼓泡。最后H2通过喷粉层气孔排出,膜下鼓泡留Mg(OH)2,软质鼓泡形成硬质鼓包,具体钝粉涂层下腐蚀机理及过程如图11所示。
3.5 表面处理工艺对镁合金划叉扩蚀试验的影响
为深人验证镁合金表面处理层破坏后的防腐蚀性能,进行了涂层划叉扩蚀中性盐雾试验。试验结果如图12所示,1000h后,钝化镁合金表面明显腐蚀,与MAO镁合金相似,表面都有呈细丝状的腐蚀,推测是表面的微裂纹或微孔造成的腐蚀介质渗人钝化/MA0膜中形成膜下腐蚀微环境。喷粉镁合金在划叉附近形成膜下鼓包,原因是喷粉层下积累了MgOH2等腐蚀产物,导致喷粉层与基材分离。钝化+喷粉/MA0+喷粉镁合金无明显腐蚀。
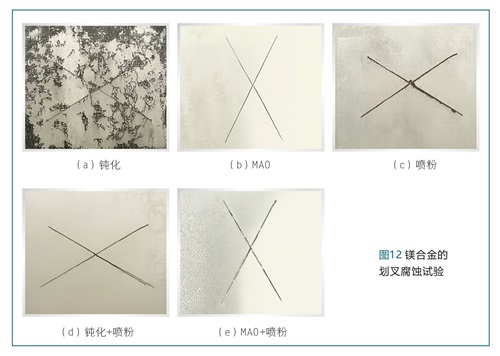
值得注意的是,所有镁合金的划线处并无明显扩蚀现象,沿划线切开的截面处也无明显纵向扩蚀现象,这与钢、铝合金涂层等常规的划叉扩展试验结果不同,说明了镁合金膜下扩速率低于钢和铝合金涂层。此机理需要进一步研究。
4、结论
本课题研究采用不同前处理+喷粉复合工艺,相比单一表面处理层,镁合金防腐蚀性能得到很大提升,并探讨了不同表面处理层腐蚀机理及过程,具体结论如下。
1)镁合金喷粉前增加前处理(钝/MAO),可明显提升附着力及耐蚀性,主要原因是钝化层及MA0层微裂纹和微孔可提升喷粉层与镁合金基体之间的结合力。
2)采用单一表面处理层,比如钝化、MAO、喷粉工艺,不能满足中性盐雾1000h表面无腐蚀的性能要求。腐蚀介质会通过钝化/MAO的微裂纹和微孔深人形成腐蚀微环境,并随微裂纹和微孔扩展腐蚀。单独的喷粉层附着力差,会在膜下积累腐蚀产物形成鼓泡。采用钝化+喷粉/MAO+喷粉复合工艺可满足中胜盐雾1000h表面无腐蚀,镁合金前处理+喷粉的表面处理方式耐蚀性最优。
3)划叉扩蚀试验镁合金无明显扩蚀,镁合金的丝状腐蚀机理与钢或铝合金不同,后续需要进一步研究镁合金丝状腐蚀的机理并开发适用的试验方法。

 33.54万

 33.83万
 1.08万
 1.94万
 1.6万
 1.28万
 1.55万
 1.66万
 1.57万
 2.11万
 1.77万
 1.14万
 1.45万
 1.57万
 9276
 1.33万
 1.38万
 1.5万
 9342
 8272
 1996
 1793
 1702